
Вибрационното леене на огнеупорни материали и механичното уплътняване е основният метод за монтаж на монолитни огнеупорни материали, превръщайки твърдите отливки с ниско съдържание на вода в плътни облицовки на промишлени пещи без пори. Монолитни материали като нискоциментови отливки (LCC) и ултранискоциментови отливки (ULCC) се държат като пластмасови течности Bingham: при статични условия силите между частиците и колоидните свързващи вещества създават твърдо напрежение на провлачване, което се съпротивлява на потока. Чрез прилагане на изчислена вибрационна енергия - обикновено доставяна чрез вътрешни потапящи вибратори, работещи при 50 до 100 Hz (3000 до 6000 rpm) или външни вибратори, монтирани на маса - сместа претърпява изтъняване при срязване (тиксотропно втечняване). Тази бърза флуидизация освобождава уловени механични въздушни джобове, реорганизира субмикронните частици в оптимизирана плътно уплътняваща матрица на Andreasen (постигайки 60% до 80% стойности от таблицата на потока) и компресира видимата порьозност под 12% до 15%. Премахването на вътрешните празни канали предотвратява проникването на разтопен метал и горещ димен газ през горивните капаци на циментова пещ, кофите за производство на стомана и стените на пещта за изгаряне.
Овладяването на амплитудата на вибрациите, разстоянието на потапяне и времето на уплътняване разделя структурните огнеупорни облицовки от възлите, засегнати от пчелна пита и преждевременно термично разцепване.
Технически спецификации: Официални стандарти за качество на процеса
Вибрационното леене изисква стриктно спазване на физичните и реологичните параметри. Добавянето на излишна вода за улесняване на ръчното поставяне влошава горещата якост и причинява катастрофални парни експлозии по време на загряване на пещта.
По-долу са проверените критерии за контрол на качеството, извлечени от нашите фабрични производствени стандарти и ISO-сертифицирани технически протоколи:
Стандарти за монолитен вибрационен и реологичен контрол
Оптимално добавяне на вода:4,5% до 6,5% за отливки с ниско съдържание на цимент; 6,0% до 8,0% за конвенционални отливки (стриктно измерени по тегло чрез калибрирани цифрови водомери).
Индекс на вибрационен поток (Тест с таблица на потока):60% до 80% разширение след 15 секунди стандартна вибрация.
Продължителност на смесването при принудително действие:1,0 до 1,5 минути суха хомогенизация; последвано от 3,0 до 4,0 минути мокро смесване в планетарен или тиган миксер с висока скорост на срязване.
Време за първоначално втвърдяване (игла на Вика):По-голямо или равно на 2,0 часа (осигуряване на достатъчен прозорец за поставяне без преждевременно втвърдяване).
Време за окончателно втвърдяване:По-малко или равно на 8,0 часа.
Якост на натиск при изваждане от формоване (CCS при 24 часа околна среда):По-голямо или равно на 25,0 до 35,0 MPa.
Якост на натиск при изстрел (CCS @1400 градуса × 3h):По-голямо или равно на 70,0 до 110,0 MPa (в зависимост от алуминиевия оксид и корундовата агрегатна матрица).
Целева видима порьозност:По-малко или равно на 14,0% (намаление от 22,0% в неуплътнени или слабо вибрирани смеси).
При отливане на сложни геометрии на облицовка около топлоустойчиви анкерни скоби, инженерите координират вибрационните процедури със специализиранианкер от неръждаема стоманаоформления и фабрично втвърденисглобяем блоквъзли.
Физиката на тиксотропията: пренареждане на частици и ликвидиране на празнини
За да постигнат максимална механична плътност, огнеупорните инженери прилагат теорията за опаковане на частици Andreasen, при която размерите на зърната варират от 8 mm едър боксит до 0,1 микрона пирогенен силициев диоксид. При статичен покой този широк спектър от частици не се утаява естествено поради повърхностното напрежение:
Разбивка на електростатичната флокулация:Свръхфин активен алуминиев оксид и силициев диоксид са склонни да се агломерират в рохкави флокули, които улавят смесената вода. Вибрацията с висока честота придава кинетични срязващи вълни, които разрушават тези електростатични връзки, освобождавайки неподвижна вода в заобикалящата матрица, за да действа като смазка.
Динамична плаваемост на балон:Въздушните мехурчета, уловени по време на механично смесване в тиган, варират от 0,1 до 5,0 mm в диаметър. Вибрацията придава вертикални ускорения (обикновено 2 до 5 g), моментално флуидизирайки огнеупорното тяло. Съгласно закона на Стоукс, намаляването на ефективния вискозитет на суспензията ускорява скоростта на издигане на мехурчетата, като задвижва уловения въздух към отворената горна повърхност.
Уплътняване до максимална насипна плътност:След като уловеният въздух излезе, фините частици на матрицата се плъзгат в интерстициалните кухини между средните и едрите агрегати, увеличавайки влажната насипна плътност от 2,15 g/cm³ до над 2,65 g/cm³ в стандартните бокситни смеси и до 2,95 g/cm³ в съставите на табличен корунд.
Избор на оборудване: Вътрешни покер вибратори срещу външни вибратори за формите
Изборът на подходящ механизъм за доставяне на вибрации зависи от дебелината на стената, твърдостта на кофража и пространствената достъпност:
1. Вибратори за покер с вътрешно потапяне (иглени вибратори)
Механизъм:Високочестотни ексцентрични въртящи се глави, задвижвани от гъвкави валове или електрически двигатели с висок цикъл (обикновено с диаметър на главата от 50 mm до 75 mm).
Най-подходящ за:На място стени на пещ, подови плочи, дъна на черпаци и тежко полево леене, където отвореният горен достъп позволява директно потапяне на инструмента.
Оперативен протокол:За заваряване на студени фуги гребелът трябва да се вкарва вертикално и бързо, като прониква в горната част на долния слой с 50 до 100 mm. Той трябва да остане неподвижен за 10 до 20 секунди, докато повърхността започне да блести, след което да се изтегли бавно (2 до 3 см в секунда), за да може дупката да се затвори естествено.
Строга забрана:Никога не позволявайте на вибриращата глава да се допира до монтирани метални котви, керамични шпилки или кофражни стени. Директният контакт на анкера причинява разлепване на анкера и оставя хлабава празнина около стоманеното стебло.
2. Вибратори за външен кофраж и маса
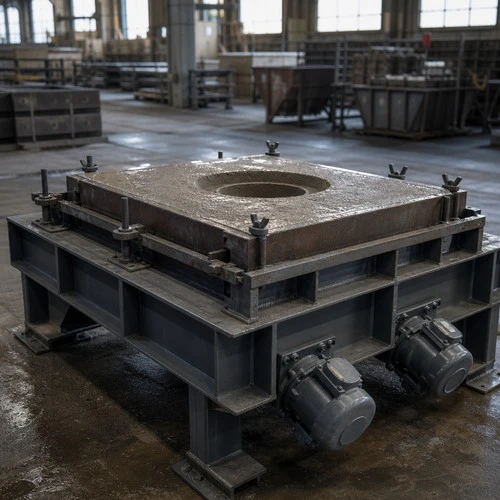
Механизъм:Пневматични или ротационни електрически вибратори с висок въртящ момент, закрепени директно към твърди външни стоманени форми или интегрирани в сглобяеми производствени маси.
Най-подходящ за:Фабрично производство на сглобяеми блокове (блокове за горелки, блокове за кладенци, покривни делти), тънки облицовъчни секции и плъзгащи се плочи с висока плътност.
Оперативен протокол:Кофражът трябва да бъде проектиран с тежки структурни усилващи елементи, за да разпредели вибрационната енергия равномерно по цялата повърхност на отливката, предотвратявайки локализирани зони на овлажняване.
За да рационализират комплексните ремонти на инсталациите, много промишлени оператори преминават от вибрации на място към фабрично контролиранимонолитен огнеупорен catsableи с висока плътностза отливане с нисък циментсглобяеми системи.
Свръх вибрации срещу недостатъчни вибрации: Анализ на повредата
Постигането на монолитна огнеупорна структура изисква балансиране на вибрационната енергия. Както прекомерното, така и недостатъчното уплътняване генерират сериозни структурни дефекти:
| Дефект на уплътняване | Коренов механизъм | Последици при обслужване при висока температура |
|---|---|---|
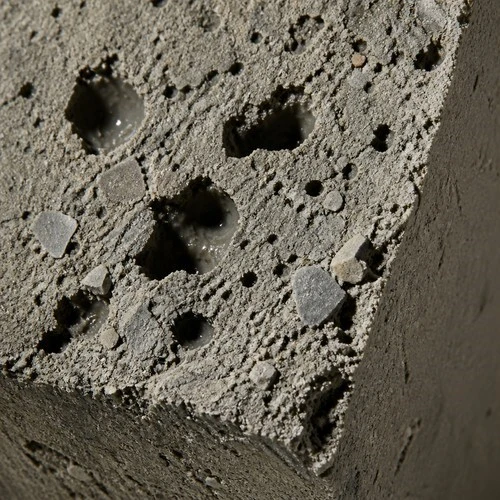
| Ниска вибрация | Инструментът се изтегля твърде бързо или с ниска честота (< 3000 rpm) | Уловените въздушни кухини образуват кухини тип пчелна пита; високата отворена порьозност позволява проникване на разтопена шлака. |
| Прекомерна вибрация | Excessive vibration time (>30 секунди на едно място) | Тежките груби агрегати се утаяват на дъното; фината циментова суспензия изтича на повърхността, причинявайки сериозни пукнатини от свиване. |
| Студено образуване на стави | Закъснения между последователни отливки над 30 минути | Прекъснат интерфейс без вибрационно смесване; отваря се в дълбоки пукнатини при термичен цикъл. |
| Отпадане на котвата | Покер вибратор, докосващ метални опашки на котва | Вибрационната кавитация оставя куха втулка около стоманената котва, компрометирайки задържането на облицовката. |
Фабрични сглобяеми блокове: Елиминиране на променливите вибрации на полето
Поради тесните графици за спиране на завода и непредсказуемите работни умения на място, индустриалните инженерни екипи все повече се обръщат към фабрично готови огнеупорни блокове:
Автоматизирани маси за високочестотни вибрации:Topower произвежда сглобяеми форми на 3D компютърно управлявани вибрационни маси. Непрекъснатите многопосочни вибрационни цикли гарантират нулево образуване на пчелна пита и постоянна плътност в сложната геометрия на езика и канала.
Прецизно измерване на вода и контрол на температурата:Суровите сухи смеси и водата се дозират в стаи за смесване с контролирана температура (18 градуса до 22 градуса), осигурявайки предвидима кинетика на хидратация на цимента.
Контролирано предварително изпичане и елиминиране на влагата:Готовите блокове преминават през пълно 24-часово хидратиране, последвано от 48-часово компютърно контролирано изпичане в пещ до 350 градуса до 550 градуса. Това елиминира химически комбинираната вода и елиминира рисковете от експлозивно разцепване по време на стартиране на инсталацията.
Протоколи за втвърдяване, изваждане от формата и термична дехидратация
След като вибрационното уплътняване приключи, реакцията на химическа хидратация трябва да бъде защитена:
Втвърдяване на околната среда (24 часа):Откритата повърхност на отливката трябва да бъде покрита с полиетиленово фолио или напръскана със смес за втвърдяване на мембраната, за да се предотврати изпаряването на водата. Температурата на околната среда трябва да се поддържа между 15 и 25 градуса.
Отстраняване на кофража:Формите трябва да останат непроменени най-малко 24 часа, докато огнеупорът не развие достатъчна здравина в зелено (CCS По-голямо или равно на 25 MPa).
График за контролирано отопление:След 48 часа естествено сушене, загряването на пещта трябва да следва строг график за сушене: повишаване на скоростта от 15 градуса на час до 150 градуса, задържане за 1 час на всеки 25 mm дебелина на стената, за да се изтощи свободната вода от порите, след това нагряване при 15 градуса на час до 350 градуса за безопасно дехидратиране на алуминатните хидрати.
Често задавани въпроси (FAQ)
Как може екипът за настаняване да разбере кога огнеупорната вибрация е завършена?
Вибрацията е завършена, когато три визуални сигнала се изравнят: леещата се повърхност се изравнява, непрекъснат тънък блясък от мокра матрица покрива горната част и големите въздушни мехурчета спират да излизат около главата на покера. Това обикновено отнема от 10 до 20 секунди на точка на вмъкване.
Каква е оперативната разлика между вибрационните отливки и самотечните отливки?
Вибрационните отливки разчитат на външна кинетична енергия, за да нарушат вътрешното напрежение на провлачване (поведение на течността на Bingham), което изисква малко добавяне на вода (4,5% до 6,5%). Самотечните лейки включват високи концентрации на усъвършенствани поликарбоксилатни суперпластификатори, които позволяват на сместа да тече и обезвъздушава под собственото си тегло без вибрации, което ги прави идеални за тънки, силно подсилени напречни сечения.
Защо е изключително важно никога да не докосвате котви с вътрешен вибратор?
Вибрирането директно срещу стоманени анкерни скоби създава локална кавитация и избутва течната каша от стоманената повърхност. Когато огнеупорният материал се втвърди, кух въздушен джоб заобикаля котвата, намалявайки триенето при задържане и излагайки стоманата на ускорено горещо окисляване.
Поискайте проектирани сглобяеми блокове и монолитна техническа поддръжка
Topower Refractory доставя сертифицирани отливки с високо съдържание на алуминий, смеси с ниско съдържание на цимент и прецизно втвърдени сглобяеми блокове за международни металургични и нефтохимически приложения.
Директно фабрично инженерно запитване: inquiry@topower.tech
Ангажимент за отговор:Пълни насоки за отливане, препоръки за оформление на разстоянието между котвите и търговски оферти, доставени в рамките на 4 работни часа.


