
EAF работи при по-висок термичен интензитет от почти всяка друга промишлена пещ. Електрическата дъга генерира температури над 3000 градуса на върха на електрода. Стоманената баня е средно 1600–1650 градуса. Комбинацията от разтопен метал, течна шлака, термични цикли, радиация на дъгата и физическо въздействие от шихтовия материал прави избора на огнеупор на EAF един от най-взискателните проблеми при производството на стомана.
Грешката, която повечето купувачи правят: третират EAF като една зона и определят един материал навсякъде. Така получавате облицовка, която се поврежда първо в зоната на шлаката в рамките на 8 седмици, докато дъното все още е идеално работещо.
Това ръководство картографира всяка зона на EAF, обяснява механизма на отказ в тази зона и дава спецификацията на материала, която се отнася за нея. За изчерпателен преглед на основното семейство огнеупорни материали, използвани в първичното производство на стомана, вижте нашето ръководство за магнезиеви огнеупорни материали.
Предизвикателства пред огнеупорните продукти на EAF - защо EAF средите са уникални
EAF, работещ при 150 MW входяща топлина, създава условия, които биха унищожили повечето облицовки на промишлени пещи за дни:
Топлинна интензивност:Температура на дъгата от 3000 градуса + с директно излъчване към покрива и горната странична стена. Температурни градиенти от зоната на електрода към стоманената баня: 1000 градуса в рамките на 500 mm дебелина на облицовката.
Химическа атака:Основност 3–4 (съотношение CaO/SiO₂). Съдържанието на FeO в EAF шлаката достига 15–25%, значително по-високо от BOF шлаката. FeO е особено агресивен към тухлите MgO-C - той окислява въглеродната фаза, създавайки порьозност, която ускорява проникването на шлака.
Термичен цикъл:Всяко загряване е пълен цикъл от студено стартиране до 1700 градуса и обратно. За цех за топене, работещ с 30 нагрявания на ден, облицовката преминава през 30 пълни термични цикъла на ден. Термичният удар е основният начин на повреда за покривни тухли и горни странични стени.
Механично въздействие:Зареждането на скрап с големи стоманени парчета причинява директен физически удар върху страничната стена. Ето защо зоната на удар (където пада скрапът) получава най-дебелата облицовка с най-висок CCS.
EAF в Югоизточна Азия подменяше страничната си облицовка на всеки 3 месеца (приблизително 250 загрявания). След като преработихме тяхната спецификация на зоната – по-конкретно превключване от 10% C на 15% C MgO-C в зоната на шлаката и добавяне на програма за поддръжка на торкретиране – те удължиха живота на кампанията до 550+ загрявания преди пълното повторно облицоване.
Карта на зоната на EAF - режими на повреда по позиция
| Зона | температура | Първичен режим на отказ | Препоръчителен материал |
|---|---|---|---|
| Дъно (под стоманена баня) | 1600-1700 градуса | Ерозия от разтопена стомана + термична умора | Трамбована MgO + MgO-C предпазна облицовка |
| Линия за шлака | 1600-1750 градуса | FeO шлакова атака + въглеродно окисление | MgO-C тухла, 14–18% C, FM-97 зърно |
| Долна странична стена | 1500-1650 градуса | Атака от шлака + удар от скрап | MgO-C тухла, 12–15% C |
| Горна странична стена | 1400-1600 градуса | Излъчване на дъгата + топлинен цикъл | Тухла с високо съдържание на алуминий или алуминиев хром |
| Покрив | 1400-1600 градуса | Излъчване на дъга + газова атака + термичен шок | Панели с високо съдържание на алуминий (90%) или с водно охлаждане |
| Зона на отвора за кран | 1600-1700 градуса | Ерозия на разтопена стомана + термичен шок | Алуминиево-MgO лееми или специални тухли |
Дъно и огнище: набит MgO срещу Castable
Дъното на EAF обикновено е изградено на два слоя:
Предпазна/резервна подплата:MgO-C тухла (8–10% C) или плътно изпечена MgO тухла. Този слой остава на място за множество кампании - не се сменя при всяко загряване. Дебелина: 200–300 мм.
Работен слой:Спечена MgO трамбована маса или основа на MgO, нанесена върху предпазната облицовка. Трамбованата маса се подменя или допълва по-често.
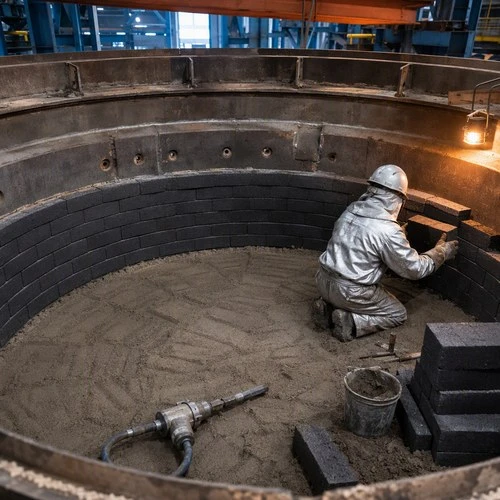
Защо трамбована маса за огнището?Долната повърхност не е плоска равнина - тя има неравномерна кривина от предишни нагрявания и модели на ерозия. Набитата маса се приспособява към повърхността и запълва неравностите. Тухлените курсове не се адаптират толкова добре към тази геометрия.
Съдържание на MgO за уплътнена маса на огнището:Минимум 90% MgO, разпределение на размера на зърната за постигане на максимална плътност на опаковката. Съотношение груби/средни/фини: 40/30/30% от теглото.
Приложение:Нанесете на 50–80 mm повдигащи части, уплътнявайте всяка повдигаща част ръчно или с пневматична трамбовка. Целева плътност По-голяма или равна на 2,95 g/cm³ след уплътняване. Критично: първото нагряване след ремонт на огнището трябва да следва контролиран график за нагряване, за да се изпече набитата маса на място.
Предупреждение за съвместимост на материалите:Отливката с високо съдържание на алуминий може да служи като постоянен резервен/предпазен слой, но никога като работна облицовка в директен контакт със стомана. При 1650 градуса високият алуминиев оксид освобождава SiO₂ във ваната, причинявайки поемане на силиций и влошаване на основната съвместимост на шлаката. Спечената MgO трамбована маса остава неподлежаща на обсъждане за производство на чиста стомана.
Зона за шлака (долна странична стена): Защо степента на MgO-C има значение
Зоната на шлаката - приблизително 400-600 mm лента, където слоят шлака контактува със страничната стена - е най-бързо износващата се зона във всеки EAF. Комбинацията от шлака с високо съдържание на FeO, турбулентност на дъгата и термичен цикъл създава перфектна среда за ерозия, където премиуммагнезиева въглеродна тухласлужи като основна защита.
Избор на въглеродно съдържание:
14–18% C: Максимално съдържание на въглерод, максимална топлопроводимост, максимална защита на слоя от замръзнала шлака. Използва се за шлакови среди с високо съдържание на FeO (EAF на базата на скрап с 15–20% FeO в шлаката). Слоят от замръзнала шлака на тухлената повърхност ефективно бронира облицовката между кранове.
12–14% C: За зареждания с DRI (директно редуцирано желязо), където FeO е по-ниско и поглъщането на въглерод в стомани със свръхниско съдържание на въглерод трябва да бъде сведено до минимум.
10–12% C: За EAF от неръждаема стомана, където въглеродното замърсяване е критично.
Качество на суровината:FM-97 зърно е спецификацията за тухла от шлакова зона. Използването на DBM-95 за намаляване на разходите в зоната на шлаката е фалшива икономия - по-ниската насипна плътност и по-малкият размер на кристала на DBM позволява по-бързо проникване на FeO.
Антиоксидантна добавка:Всички наши MgO-C тухли със зона за шлака включват антиоксидант от Al или Al-Mg сплав (2–4% добавяне) за забавяне на въглеродното окисление. Това е стандартна практика - всяка тухла MgO-C без антиоксидант е неподходяща за обслужване на линия за шлака EAF.
Горна странична стена: Опции с високо съдържание на алуминий срещу алуминий-хром
Горната странична стена работи над шлаковата линия. Температурата е по-ниска (1400–1550 градуса), но средата е различна: циркулация на горещ газ, излъчване на дъгата и кондензация на прах/дим, а не директен контакт със шлака.
Тухла с високо съдържание на алуминий (85–90% Al₂O₃):Стандартен избор за горна странична стена. Подходящ за работа с EAF с умерена интензивност. CCS По-голямо или равно на 80 MPa, RUL T₀.₅ По-голямо или равно на 1550 градуса. Рентабилно (прегледайте нашата техническа разбивка натухлени свойства с високо съдържание на алуминий).
Алуминиево-хромирана тухла (70–80% Al₂O₃, 8–15% Cr₂O₃):Първокласен избор за високоинтензивен EAF с агресивен химичен процес. Добавянето на Cr₂O3 значително подобрява устойчивостта на кондензация на дим от железен оксид и атака на алкални пари. Животът на кампанията обикновено е 30–50% по-дълъг от стандартния висок алуминиев оксид в горните позиции на страничните стени.
Екологична бележка за Cr₂O₃:Използваната тухла от алуминиево-хромирани облицовки съдържа шествалентен хром (Cr⁶) след експлоатация - изисква специално изхвърляне съгласно местните разпоредби. Потвърдете местните изисквания за изхвърляне на отпадъци, преди да посочите.
Дебелина:Горната странична стена обикновено е 150–200 мм. За операции с висока натовареност, 230 mm със спрей с гореща повърхност за поддръжка на оръдие.
Покрив: Избор на материал за дъгова радиация и газова атака
EAF покривите поемат най-много наказание от радиацията на дъгата. Два основни дизайнерски подхода:
Делта покрив (тухлена конструкция):Използва тухли с високо съдържание на алуминий (90%+ Al₂O₃) или магнезиево-хромирани тухли, подредени в окачена арка. Максимална работна температура: 1650 градуса. Изисква периодична проверка и подмяна на горещи точки (директно под позициите на електродите).
Панелен покрив с водно охлаждане (частичен или пълен):Модерните високомощни конструкции на EAF често използват медни или стоманени панели с водно охлаждане за по-голямата част от покривната площ, като само делтата на електрода остава като огнеупорна тухла. Това драстично удължава живота на покривната кампания, но увеличава консумацията на енергия за водно охлаждане.
За тухлени покриви посочете:
Тухла с високо съдържание на алуминий, 92–95% Al₂O₃, минимум CCS 120 MPa
Привидна порьозност < 15% (плътната тухла е устойчива на проникване на дим)
Подходяща геометрия на тухла за дизайна на арката - консултирайте се с нас относно диаметъра на покрива и размерите на триъгълника
Gunning and Patching - Удължаване на живота на кампанията
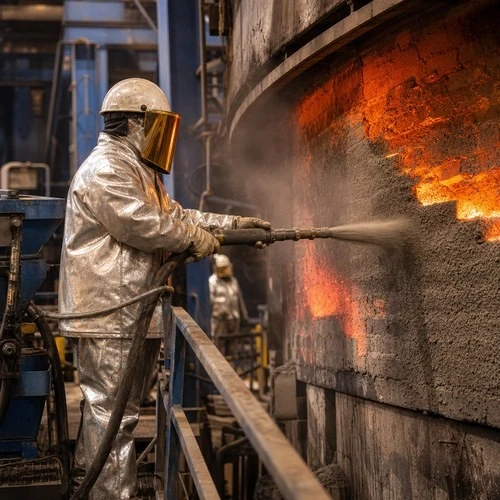
Една добре управлявана програма за поддръжка на оръдие е разликата между кампаниите с 300 загрявания и 600 загрявания.
Материал за оръжие:На основата на MgOгъста торбичка, 85–90% MgO, размер на частиците, оптимизиран за пневматично приложение.
Кога да стреляте:След всяко загряване или на всеки 2-3 загрявания, проверете зоната на шлаката и зоната на удара. Стреляйте с пистолет всяка област, където износването надвишава 20 mm от референтния профил. Цел: дръжте подплатата в рамките на 30–50 mm от оригиналния профил през цялата кампания.
Метод на приложение:
Мокро нанасяне (за предпочитане): предварително смесено с вода, нанесено на разстояние от 5–8 метра
Сухо набиване: прах + вода в дюзата; изисква прецизен контрол на водата за адхезия
Кожухът на пещта трябва да е на 600–900 градуса по време на торкретиране. Под 600 градуса материалът за оръдие не се синтерува и пада. Над 1000 градуса изсъхва твърде бързо, преди да проникне в съществуващите пукнатини.
Нашето плътно торкретиране: MgO по-голямо или равно на 88%, Fe₂O₃ < 1,2%, CCS след изпичане при 1400 градуса По-голямо или равно на 45 MPa. Съвместим както с нашите MgO-C тухли, така и с конкурентни марки - съвместимостта при стрелба зависи от химията, а не от марката.
Сравнителни показатели и оптимизация на живота на кампанията
Типичната EAF кампания живее според дизайна:
| Тип EAF | Долен живот | Живот на страничната стена (без стрелба) | С Gunning програма |
|---|---|---|---|
| AC EAF, конвенционален скрап | 300–500 загрявания | 250–350 загрявания | 500–700 загрявания |
| DC EAF | 400–600 загрявания | 300–400 загрявания | 600–800 загрявания |
| EAF, захранван с DRI | 200–350 загрявания | 200–300 загрявания | 400–600 загрявания |
Три променливи, които влияят най-много на живота на кампанията:
Съдържание на въглерод MgO-C (по-висок C в шлака с високо съдържание на FeO=по-дълъг живот)
FM спрямо DBM качество на зърното (FM-97 постоянно превъзхожда в зоната на шлаката)
Съгласуваност на програмата за оръдие (поправка в рамките на 24 часа след откриване на износване > 20 mm)
Интервали за смяна на компонентите в кампаниите:
Странични стени:250–400 топли неподдържан; 500–800 загрявания с ежедневна поддръжка на горещо набиване.
Дъно на огнището:Обикновено преживява 2–3 пълни кампании на страничната стена (1200–2000 загрявания), преди да се наложи пълно пробиване и повторно набиване.
Тухли с втулка за кран:Планирани смени на всеки 50–100 нагрявания, за да се предотврати изгаряне на кран и изтичане на стомана.
Съображения за AC срещу DC пещ:Конструкциите на дъното на DC EAF включват проводими MgO или графитно-MgO щифтови тухли около долния връщащ електрод, което изисква специализирано наблюдение на топлинното разширение по време на стартиране.
Технически консултации и RFQ за проекти
MgO-C тухла за EAF шлакова зона - 14% C и 12% C степени на склад.
Посочете вашия тип пещ (AC/DC), тегло на крана, клас стомана и текущия живот на кампанията. Нашият инженерен екип ще уточни огнеупорния пакет, съответстващ на зоната, и ще предостави пълно техническо предложение.
Имейл:inquiry@topower.tech- отговаряме в рамките на 4 работни часа.
TDS, COA и протоколи от изпитване на партиди от скорошни производствени партиди, налични при поискване.


