
Експлоатацията на съвременни електродъгови пещи с ултрависока мощност (UHP) изисква балансиране на бързото топене на скрап и силното износване на огнеупора. В мини-мелници с висока производителност, дъговата радиация от графитни електроди, интензивното химическо измиване от пенообразуващите се шлаки и механичното въздействие от зареждането на скрап подлага облицовката на пещта на агресивно разграждане с множество напрежения. Определянето на правилната конфигурация на огнеупорната електрическа дъгова пещ в отделни топлинни зони е от решаващо значение за предотвратяване на пробиви в страничните стени по средата на кампанията и непредвидени забавяния при изпускане. В Topower Refractory ние доставяме изчерпателни огнеупорни пакети за производство на електрическа стомана, включително странични стени, свързани със смола MgO-C с висока чистота, комплекти отвори за кранове с ексцентрично дъно (EBT) и сглобяеми блокове с делта покрив с висока якост, проектирани за взискателните производители на стомана по целия свят.
Ключови технически факти за снабдяването
Специализирана серия странични стени на EAF: Серия Topower JEF, включително JEF14HS (Горещи точки, FC 14%), JEF12SL (Линия за шлака, FC 12%), JEF12CS (Студени точки, FC 12%) и JEF14DE (Облицовки на вратата от шлака, FC 14%).
Механична и физическа плътност: Насипна плътност 3,05 до 3,10 g/cm3; видима порьозност<= 3.0%; cold crushing strength >= 40 to 42 MPa; hot modulus of rupture (1400°C) >= 12.0 MPa.
Инженеринг на EBT и кранове: Изостатично пресовани маншети на кранове и крайни блокове от разтопен магнезиев оксид и въглерод с интегрирани газонепроницаеми профили против завихряне.
Фабрично директно снабдяване: Машинно пресовано под хидравлични преси от 1600 до 2500 тона, импрегнирани с вакуумна смола и опаковани в термосвиваеми палети за износ на тежки товари. Доставка от 10 до 15 дни FOB Qingdao / Tianjin.
Какво представлява огнеупорното зониране на електродъгова пещ?
За разлика от по-старите пещи с ниска мощност с еднаква дебелина на облицовката, съвременните електродъгови пещи с висока мощност изискват стратегическо зониране. Тъй като енергийната плътност и химичните напрежения се колебаят драстично около корпуса на пещта, ефективнотоогнеупорен материал за електродъгова пещсистемата съчетава специализирани основни огнеупорни материали с локализирани профили на износване.
Пълната облицовка на пещта се състои от пет отделни работни зони:
Електродни горещи точки: Странични панели, непосредствено съседни на пътя на пламъка на дъгата, понасящи екстремно топлинно излъчване, надвишаващо 1750 градуса.
Линия за шлака и преход към баня: Контактна зона за турбулентни пенообразуващи шлаки, богати на FeO и калциеви силикати.
Шлакова врата и портове за горелка: Зони, подложени на проникване на студен въздух, механична абразия от скрап и силно окисляване.
Дъно на огнището: Ударен резервоар, абсорбиращ ударите от зареден скрап и поддържащ басейна от течна стомана.
Ексцентрично нарязване на дъното (EBT): Изпускателен канал без шлака, издържащ тежко феростатично изтъркване и износване от разтопен вихър.
Технически спецификации: Огнеупорна серия Topower JEF EAF
Различните EAF зони изискват специфична чистота на магнезия, графитни фракции и антиоксидантни химикали. По-долу са проверени спецификации за проверка от нашата производствена линия JEF:
| Техническо свойство / параметър | JEF12SL (Линия за шлака) | JEF14HS (Гореща точка на електрода) | JEF12CS (студена точка / мачта) | JEF14DE (Slag Door Surround) | Стандарт за изпитване |
|---|---|---|---|---|---|
| Съдържание на MgO (%) | >= 85.0 | >= 83.0 | >= 85.0 | >= 83.0 | ASTM C114 |
| Фиксиран въглерод - FC (%) | 11.5 - 12.5 | 13.5 - 14.5 | 11.5 - 12.5 | 13.5 - 14.5 | ASTM C571 |
| Al2O3 / Метални добавки (%) | 2.8 - 3.2 | 2.8 - 3.2 | 2.8 - 3.2 | 2.8 - 3.2 | XRF анализ |
| Насипна плътност (g/cm3) | >= 3.05 | >= 3.10 | >= 3.05 | >= 3.10 | ASTM C134 |
| Привидна порьозност (%) | <= 3.0 | <= 3.0 | <= 3.0 | <= 3.0 | ASTM C20 |
| Якост на студено смачкване (MPa) | >= 40.0 | >= 40.0 | >= 42.0 | >= 42.0 | ISO 10059 |
| HMOR при 1400 градуса (MPa) | >= 12.0 | >= 12.0 | >= 12.0 | >= 12.0 | ASTM C583 |
| Топлопроводимост при 400 градуса | 14.5 W/m·K | 16.5 W/m·K | 14.0 W/m·K | 16.0 W/m·K | Лазерна светкавица |
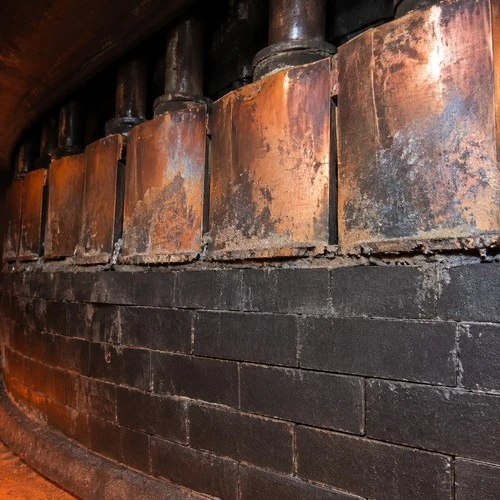
Забележка: В панелните пещи с водно охлаждане нашите тухли от серия JEF образуват издръжливата зидария на долната странична стена под охлаждащите с вода медни или стоманени охлаждащи блокове.
Зони на износване на страничните стени: горещи срещу студени точки
В съвременните UHP пещи неравномерното отклонение на дъгата причинява интензивна термична асиметрия:
1. Електродни горещи точки (клас JEF14HS)
Фазата, която е най-близо до мачтата на трансформатора, генерира по-дълги дължини на дъгата и интензивен локализиран лъчист поток. Температурите на горещите точки рутинно надхвърлят 1750 градуса. Стандартните основни огнеупорни материали се стопяват или разпадат в рамките на дни. НашитеJEF14HSвключва 14% люспест графит с висока чистота и електротопен магнезиев оксид с размер на периклазовото зърно над 800 микрона. Високата графитна фракция провежда бързо топлинни вълни в структурата на черупката, предотвратявайки разпадането на топлинния стрес.
2. Студени точки (клас JEF12CS)
Областите, които са най-отдалечени от кръга на стъпката на електрода, получават по-малко лъчиста топлина. Тук доминират механичното издълбаване на скрап и разпръскването на шлака.JEF12CS incorporates 12% graphite with optimized aggregate packing to maximize cold crushing strength (>= 42 MPa) и издържат на нарязване по време на тежки падания на коша.
3. Край на вратата за шлака (клас JEF14DE)
Кислородните копия и пламъците на горелката осигуряват непрекъснато проникване на кислород близо до вратата за зареждане.JEF14DEинтегрира специални многокомпонентни метални антиоксиданти (Al-Mg сплави), които образуват херметична шпинелна кора от магнезиев алуминат, спирайки декарбуризацията на атмосферния графит.
Огнеупорни системи с ексцентрично долно нарязване (EBT).
Нарязването без шлака е от съществено значение за чистото производство на стомана. Ексцентричната долна система за източване работи при интензивно термично и механично срязване:
EBT крайни блокове и втулки за кранове: Формулиран с ултра-плътни изостатично пресовани разтопени магнезиево-въглеродни смеси. Отворът на втулката на крана е прецизно шлифован, за да поддържа ламинарен изтичащ поток от течна стомана, минимизирайки увличането на въздух и завихрянето на дюзата.
Пълнители за кранове: High-refractoriness dry olivine or chromite-magnesia sand featuring tailored grain size distributions. When the taphole flap opens, the filler flows out freely under ferrostatic pressure without requiring oxygen lance opening (free-opening rate >= 98.5%).
Безопасни съраунд тухли: Висока плътностмагнезиеви въглеродни тухлимонтиран радиално около EBT блока за смекчаване на механичната хидравлична тяга по време на смяната на кран.
Огнеупорни решения за дъно на огнище и делта покрив
Пълната облицовка на пещ интегрира монолитни материали с оформени огнеупорни материали:
1. Суха магнезиева набивна смес за дъното на огнището
Сферичното огнище на EAF изисква безшевен монолитен басейн. Ние доставяме сухи синтетични смеси за набиване на магнезит, съдържащи 80% до 85% MgO и 10% до 15% Fe2O3. При топлината при пускане в експлоатация на пещта Fe2O3 действа като флюс за синтероване, образувайки плътна, монолитна дикалциева феритна връзка, която отблъсква проникването на течна стомана и абсорбира тежкия удар на коша за скрап.
2. Делта покривни сглобяеми блокове
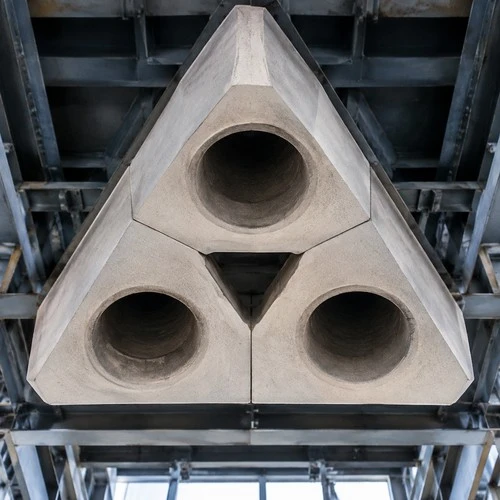
Централният делта пръстен на покрива, заобикалящ трите графитни електрода, издържа на лъчиста топлина и прах от пещта. Ние отливаме и предварително изпичаме монолитни делта блокове, използвайки висока чистотакорунд за отливанеиза отливане с нисък циментматрици, елиминирайки термичното напукване и удължавайки живота на покривната кампания.
Инсталиране, поддръжка и протокол за стрелба
Правилната инсталация и превантивният топъл ремонт максимизират производителността на кампанията на пещта:
Сухо шахматно полагане: Поставете всички основни тухли на страничните стени сухи с шахматно разположени вертикални фуги. При критични курсове използвайте безводна въглеродна паста, за да изравните неравните контури на стоманената обвивка. Никога не допускайте вода или водни разтвори в близост до основната облицовка.
Надбавка за разширяване: Поддържайте хлабина от 1,0 до 1,5 mm на термично разширение на метър обиколка, като използвате разделители от запалим картон. Това позволява термично разширение без смачкване на тухлени ръбове.
Поддръжка на горещо пръскане: Между нагряванията поправете локални вдлъбнатини и промивки, като използвате автоматизирани пневматични манипулатори за оръдие с буферирани с вода основни магнезиево-силикатни смеси за торкретиране, за да поддържате дебелината на стената без охлаждане на пещта.
Логистика за опаковане, съхранение и износ
Topower Refractory пакетира тежки основни огнеупорни материали, за да оцелее при морския транзит на контейнери без увреждане от хидратация:
Вакуумно опаковани палети: Тухлите са подредени върху фумигирани масивни дървени палети, обвързани с дебели стоманени ленти и обвити в многослойни UV-стабилизирани разтегателни качулки с включени десиканти.
Предварителна обработка и маркиране: Всички сегменти на втулките на EBT и монтажните блокове на крановете са сухо сглобени, номерирани последователно и опаковани в подсилени дървени каси с подробни монтажни чертежи.
Защита при съхранение: Съхранявайте неотворените палети в сухи, покрити складове върху повдигнат бетонен под. Контактът с влага ще хидратира свободния периклаз в брусит, разрушавайки кохезията на тухлата.
Прозрачно снабдяване: ценообразуване и как да поръчате
В Topower Refractory ние предоставяме пълни пакети за облицовка на пещ, персонализирани според капацитета на пещта, номиналната мощност и практиката за зареждане на скрап:
Контролен списък за технически RFQ
За да получите проектно предложение за огнеупорен материал и официална оферта в рамките на 4 часа, предоставете:
Параметри на работа на пещта: Капацитет на източване (метрични тонове), мощност на трансформатора (MVA), време от натискане до натискане и тип скрап.
Необходима е секция на пещта: Долни странични стени, тръбопровод за шлака, комплекти EBT кранове, смес за набиване на огнище или сглобяеми блокове за делта покрив.
Необходимо количество: Общ тонаж (FCL при пълен товар на контейнер е 22 до 25 метрични тона на контейнер 20GP).
чертежи: Профил на корпуса, височина на границата на панела с водно охлаждане и размери на втулката EBT.
Пристанище на местоназначение: За незабавни изчисления на цените FOB Qingdao/Tianjin или CIF.
Справка за търговски цени: Стандартните основни огнеупорни класове на долната странична стена обикновено варират от 680 до 950 USD за метричен тон FOB Китай, докато класовете за ултра-плътни електроди за гореща точка и изостатично пресованите EBT ръкави варират от 1100 до 1650 USD за метричен тон в зависимост от чистотата на стопения магнезиев оксид и нивото на графита.
Директна инженерна поддръжка: Свържете се директно с нашия екип за производство на електрическа стомана наinquiry@topower.techза чертежи на облицовка, одити на зониране или пробни проби.
Често задавани въпроси
Защо е необходимо зониране в съвременните огнеупорни облицовки на електродъгови пещи?
Дъговите електродъгови пещи страдат от тежка асиметрия на износване поради пламване на радиация на електродната дъга, турбуленция на кислородната фурма и удар на коша за скрап. Зонирането поставя тухли от стопен магнезий с по-висока чистота и 14% графит в горещи точки с високо износване, а икономични тухли от 12% графит в студени точки, балансирайки живота на облицовката и намалявайки общата цена на тон стомана.
Каква е основната причина за износването на крановете в EBT системите?
EBT крановете се разграждат чрез ерозия на разтопена стомана, вихрова турбуленция и термичен шок между циклите на потупване. Използването на изостатично пресовани разтопени магнезиево-въглеродни втулки с висок горещ модул на разкъсване и интегрирани профили против завихряне минимизира вихровото измиване и поддържа стабилни потоци.
Могат ли да се използват смесени с вода огнеупорни отливки върху дъното на пещта на EAF?
Не. Съхненето на смесените с вода отливки отнема твърде много време и рискува образуването на експлозивна пара при контакт с разтопена стомана. Съвременните огнища на пещта използват сухи магнезиеви набивни смеси, които се синтероват на място от топлината на пещта, без да се измерва водата, създавайки плътен, безопасен монолитен басейн на огнището.


